
www.automatizacionweb.com
15
'26
Written on Modified on
Modernización del transporte sobre raíles para mejorar la seguridad en canteras
Technidrive diseña un sistema automatizado de accionamiento de vagoneta para TH Moore, reemplazando componentes lógicos obsoletos con tecnología de velocidad variable de precisión para mitigar el desgaste mecánico.
www.technidrive.co.uk
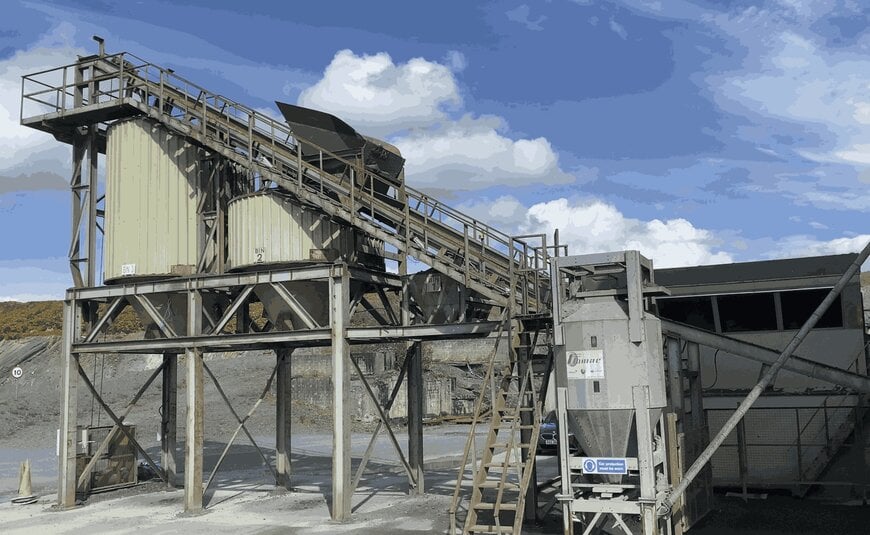
El integrador de sistemas Technidrive, en colaboración con el fabricante de motores y accionamientos WEG, diseñó una instalación de automatización industrial y control de movimiento para actualizar la infraestructura de manipulación de materiales del proveedor de áridos TH Moore. La implementación aborda los desafíos críticos de seguridad y degradación mecánica comunes en las aplicaciones de canteras de trabajo pesado mediante la modernización de los mecanismos de control de una vagoneta (skip) sobre raíles de alta carga.
Abordaje del desgaste mecánico en operaciones intermitentes de canteras
TH Moore suministra materiales de cantera, áridos de alta calidad y productos bituminosos. En una de sus instalaciones, la empresa utilizaba un antiguo sistema de accionamiento de vagoneta que operaba sobre raíles para transportar cargas pesadas de material entre una mezcladora y múltiples tolvas de almacenamiento. El sistema funcionaba de manera intermitente, operando solo de dos a tres meses al año, lo que complicaba el proceso de identificación y reparación de fallos eléctricos.
El principal problema mecánico era la grave degradación de los frenos en el motor de la vagoneta. Sin un variador de frecuencia (VSD, por sus siglas en inglés) para regular el movimiento, el sistema se acoplaba y desacoplaba bruscamente. Cuando un operador iniciaba un comando, la vagoneta aceleraba bruscamente por los raíles. Al alcanzar un interruptor de límite mecánico (fin de carrera), el sistema cortaba inmediatamente la potencia del motor y aplicaba los frenos de golpe, induciendo un estrés mecánico significativo y desgaste en todo el tren motriz.
Implementación de tecnología de variador de frecuencia y retroalimentación de encoder
Para resolver los problemas de desgaste excesivo y de control, Technidrive colaboró con WEG para integrar un motor freno de hierro fundido de 4 polos y 22 kW, equipado con un encoder de 1024 pulsos. Este motor específico fue seleccionado por su durabilidad y eficiencia en los duros entornos de las canteras. Este hardware se combinó con un VSD WEG CFW700 que cuenta con control de freno de alto par integrado.
La nueva arquitectura eliminó la dependencia de los interruptores de límite físicos para las paradas bruscas. En su lugar, utiliza una función de ralentización automática programada dentro del controlador lógico integrado del VSD. El sistema mapea posiciones virtuales a lo largo de la infraestructura ferroviaria, permitiendo que el motor acelere suavemente y desacelere antes de llegar a su destino programado. Debido a que el VSD de WEG gestiona la desaceleración, el freno mecánico actúa únicamente como un mecanismo de retención una vez que la vagoneta está parada. Este cambio operativo eliminó virtualmente el desgaste de los frenos y redujo significativamente el mantenimiento de rutina del motor.
Transición de PLC obsoletos a la monitorización moderna con HMI
La estructura de control original dependía de controladores lógicos programables (PLC) obsoletos y de una serie de interruptores de límite mecánicos que actuaban como enclavamientos de seguridad. Encontrar piezas de repuesto para este hardware heredado resultaba cada vez más difícil durante las averías.
Technidrive diseñó una nueva estructura de PLC capaz de leer continuamente la retroalimentación del encoder de 1024 pulsos, proporcionando datos precisos sobre el posicionamiento de la vagoneta. Los operadores interactúan con el sistema a través de una interfaz hombre-máquina (HMI) de 10 pulgadas, que reemplaza los complejos paneles de botones. Esta interfaz digital permite al personal supervisar la ubicación exacta de la vagoneta en tiempo real. Además, el sistema admite la monitorización remota a través de dispositivos móviles, lo que facilita un diagnóstico de fallos más rápido sin requerir que los técnicos accedan directamente al panel de control principal.
Mejoras cuantificables en seguridad y redundancia
Los mecanismos de seguridad fueron un componente crítico de la implementación. El sistema incluye capacidades completas de anulación manual y un mecanismo secundario de protección contra el giro libre. Si el encoder resbala en el eje del motor y no logra reconocer el movimiento, se activa un sistema de enclavamiento secundario para evitar que la vagoneta se salga de los raíles o descienda sin control.
Al hacer la transición a esta arquitectura centralizada y controlada por VSD, la instalación redujo los posibles puntos de fallo del sistema de ocho a uno. Mark Poots, gerente de cantera en la empresa asociada GibsonBros, indicó que las instalaciones experimentaban anteriormente frecuentes fallos eléctricos. Señaló que la rentable modernización del sistema de control obsoleto por parte de Technidrive ha minimizado con éxito el tiempo de inactividad operativa, al tiempo que garantiza que las piezas de repuesto sean ahora fácilmente accesibles en caso de que falle un componente.
Editado por Aishwarya Mambet, editora de Induportals, con asistencia de IA.
www.technidrive.com
